
状態監視システムとは?仕組みと導入の進め方をわかりやすく解説
更新日:
老朽化する設備と保全人材の不足を背景に、製造業では状態監視システムの導入を検討する企業が増えています。ただし状態監視は単なる「設備の見える化」ではありません。センサーや通信、解析アルゴリズム、保全業務フロー、セキュリティまでを一体で設計して初めて効果を発揮する仕組みであり、何から手をつければよいか迷う設備保全・生産技術の担当者も少なくありません。
この記事では、状態監視システムの定義や構成要素、代表的な監視技術、アーキテクチャや導入プロセスの考え方、業界別の活用例とベンダー選定のポイントまでを、製造業の設備保全・生産技術担当者向けに整理して解説します。
状態監視システムとは
状態監視システムとは、設備や機械の運転中データを継続的または定期的に収集し、その変化から劣化・異常の兆候や故障の進展を検知して、適切な保全判断につなげる仕組みです。
振動や温度・圧力・流量・液面といった複数のパラメータを用いて、性能・状態・品質に関わる評価を行います。状態監視は、資産の現在の状態を見て必要な保全を決定する保全方式の基盤という位置づけです。
状態監視の目的は、故障後対応からの脱却にとどまりません。
- 故障の早期発見
- 不要な定期交換の削減
- 設備停止リスクの定量化
- 保全部門の優先順位付け
- スペア部品手配の最適化
- 運転効率・エネルギー効率の改善
導入に先立って費用便益分析を行い、KPIとベンチマークを設定することも欠かせません。
ここで押さえておきたいのは、状態監視と予知保全は同じ意味ではないという点です。状態監視は観測と診断の基盤であり、予知保全はその上で故障リスクや介入時期を予測し、保全ワークフローに反映する運用モデルです。
状態監視が「入力」だとすれば、予知保全は「意思決定支援」に近い概念といえます。
状態監視システムを構成する7つの要素
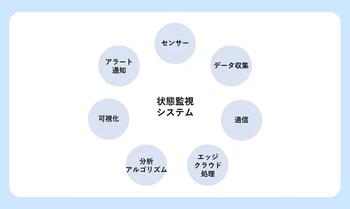
実装上の状態監視システムは、センサ、データ収集、通信、エッジ/クラウド処理、分析アルゴリズム、可視化、アラート・通知という7つの要素に分けて考えると整理しやすくなります。
状態監視は「測る」だけでなく、「どう運ぶか」「どう見せるか」まで含めて設計する必要があります。
センサが機械状態を一次観測する
センサは機械状態の一次観測点です。振動センサは回転機械で最も汎用的で、アンバランスや軸受傷など幅広い異常の検知に強みがあります。
温度センサやサーマルカメラは、発熱や冷却不良、電気設備のホットスポット検知に向きます。音響放射(AE)は高周波の微小な信号変化に敏感で、初期欠陥の検知に期待されています。
油分析は摩耗粉や汚染、水分、粘度変化を通じて潤滑状態と摩耗進行を把握できます。
電流・電圧監視はモータやドライブの内部状態を非侵襲に捉えられ、画像解析はカメラや熱画像、LiDAR(レーザー光を使った距離計測技術)などから視覚的異常を抽出します。
表1 主なセンサ・技術の特徴
| センサ/技術 | 主な対象・故障兆候 | 強み | 留意点 |
|---|---|---|---|
| 振動解析 | 軸受傷、アンバランス、ミスアライメント、共振、キャビテーション | 回転機械で最も一般的で、早期故障兆候に強い | 設置位置、サンプリング、取り付け剛性の影響を強く受ける |
| 温度・赤外線 | 電気接点異常、潤滑不良、冷却不良、HVAC・建物異常 | 非接触で広範囲を俯瞰しやすい | 表面温度が中心で、内部欠陥の直接推定には限界がある |
| 音響放射 | 初期亀裂、摩擦、漏れ、低速機械の初期異常 | 高周波の微小信号に敏感で、初期欠陥の検知に有望 | 高いサンプリングと取付条件の管理が必要で、データ量が大きい |
| 油分析・摩耗粉 | 潤滑劣化、摩耗進展、汚染、水分混入 | 内部摩耗の情報を得やすく、重機・建機・ギア系に有効 | 採油設計、運用頻度、サンプル品質の影響を受ける |
| 電流・電圧監視 | モータの電気・電磁・機械複合異常 | 非侵襲で既設ドライブや電流情報を活用しやすい | 負荷変動の影響を受け、対象資産がモータ系に寄りやすい |
| 画像解析 | 目視点検対象、外観損傷、熱画像異常、設備周辺リスク | 画像・動画・LiDAR・衛星画像を統合しやすい | データ治理、プライバシー、再学習の運用が重要 |
データ収集層はタイムスタンプと品質情報を扱う
データ収集層は、センサ信号を時刻付きデータとして整える役割を持ちます。
現場データをOPC UA(産業機器向けの通信規格)経由で読み取り、資産をモデル化した上で、タイムスタンプ・品質・値(TQV)の形式で取り込む仕組みが実用化されています。
これは、状態監視で問題になりやすい「値はあるが品質フラグが怪しい」「時刻同期がずれている」という課題に対応するうえで重要な考え方です。
通信層はOPC UAとMQTTが中心になる
通信層では、工場内・設備内での相互接続性とセキュリティの両立が欠かせません。
OPC UAは産業設備の階層を横断して使えるプロトコルで、そのセキュリティモデルはアプリケーション層と通信層にまたがる構造を持ちます。
MQTT(軽量なpublish/subscribe型の通信規格)は低帯域・小フットプリントでの遠隔デバイス接続に適しています。
クラウド連携では、X.509証明書とTLSクライアント認証を用いてデバイス接続を保護する構成が実際に使われています。
エッジとクラウドの処理分担が精度を左右する
エッジ/クラウド処理層は、「どこで前処理し、どこで学習し、どこで推論するか」を決める要です。
ローカルデバイス上での収集・保存・処理を可能にするエッジ基盤や、統一データプレーンとしてMQTTブローカやデータフローを提供するエッジ基盤が実用化されています。
既存のヒストリアンやIoTプラットフォームのデータを取り込みながらクラウド側でスケーラブルに保全判断を支援する製品や、エッジ上で電気信号データを高速解析する製品もあり、現場即応性と全社横断分析のバランスを取るハイブリッド設計が実務では自然な選択になります。
可視化と通知が保全行動につながる
可視化と通知は、技術評価を業務アクションに変える変換点です。
KPIやアラーム通知、生データを表示するダッシュボードもあれば、アラートと中央集約的な可視化を前面に出したダッシュボードもあり、製品によって見せ方は異なります。
通知方式は単なる閾値メールでは不十分で、優先順位、原因候補、推奨アクション、担当者振り分けまで織り込んで初めて運用価値が出ます。
代表的な監視技術とデータ解析の仕組み

状態監視で使われる技術は、対象とする故障モードによって使い分けます。ここでは代表的な技術と、それを支えるデータ解析の考え方を見ていきます。
振動解析は回転機械の状態監視で最も広く使われている
回転機械の状態監視では、振動解析が最も広く使われている技術です。
FFT(高速フーリエ変換)やデジタルフィルタによる振動分析をPLC上で実装し、周波数帯ごとの振動監視や異常周波数検出に活用する事例があります。
半導体製造の現場でも、FFTによって潜在的な問題を識別する運用例が見られます。
温度・赤外線監視はシンプルながら効果が大きい
温度監視はシンプルですが、非常に強力です。
赤外線サーモグラフィは最小限の機材で導入でき、電気設備や建物設備の異常発熱を非接触で検知できます。
建物外皮や電気・機械系、HVACの問題に対してサーマルイメージングを予知保全の道具として位置づける例もあります。
設備停止前の兆候を拾うという観点では、熱は最も直感的に理解しやすい信号の一つです。
音響放射は初期欠陥の検知に有望
音響放射(AE)は、振動よりも高周波・低エネルギーのイベントに敏感で、摩擦や亀裂の成長、漏れ、低速回転機械の初期異常の検知に強みがあると考えられています。
ただし高いサンプリング負荷やセンサー取付位置の影響が大きく、初期故障診断への期待の一方で運用の難易度も高い技術です。
油分析は内部摩耗と潤滑状態を反映する
油分析は、内部摩耗や潤滑状態を直接反映しやすいのが特色です。
定期的な流体分析を状態監視の要素として明示し、油や冷却液の状態、部品摩耗などを把握する運用例があります。
摩耗粉分析やオンライントライボロジー監視は、軸受や潤滑系の健康度把握に有効で、建機やギヤボックス、油圧系、タービン補機では依然として重要な柱です。
電流・電圧監視はモータ設備で導入しやすい
電流・電圧監視は、モータ駆動設備において非常に実装しやすい技術です。
既存のVFD(可変周波数駆動装置、いわゆるインバータ)をセンサとして使い、ポンプやファン、ブロワ用途で電気信号データから異常を検出する製品があります。
ACモータの電圧・電流を監視して多数の異常パターンを扱う製品群や、三相誘導モータの状態を定量化する製品も提供されています。
追加センサなしで始められる余地があるため、PoC(概念実証)の立ち上げが早いのが利点です。
画像解析は目視点検の自動化を担う
画像解析は、従来の目視点検の自動化・高度化として位置づけるのが適切です。
写真や動画、LiDAR、熱画像、衛星画像をAI・機械学習で解析し、重要資産の監視・最適化・リスク低減を支援するサービスもあります。
単一設備の故障検知だけでなく、送配電やインフラ、広域資産の点検効率化、リスク地図化まで視野に入る領域です。
システムアーキテクチャの選び方
アーキテクチャは、オンプレミス、クラウド、ハイブリッド、エッジ中心の4パターンで考えるのが実務的です。実際にはこれらは排他的ではなく、エッジとクラウドを組み合わせたハイブリッドが主流です。
オンプレミスはOTガバナンスと低遅延を重視する現場に向く
オンプレミスは、厳格なOTガバナンスやデータ主権、低遅延、既存のSCADA・DCSとの密結合を重視する現場に向きます。
OTセキュリティでは性能・信頼性・安全性を考慮した防御が必要とされており、その文脈では現場完結型の配置に依然として意味があります。
もっとも、全社横断比較やベンダーアップデートの適用、複数拠点の可視化では負担が増えやすい点に注意が必要です。
クラウドは多拠点比較とスケーラビリティに強い
クラウド型は、スケーラビリティや多拠点比較、モデル更新、モバイル可視化と相性が良い方式です。
振動センサーやエッジ解析、機械健全性ソフトウェア、導入サービスを束ねたクラウド型のアセットモニタリングとして提供される製品は、インフラの調達・保守・サイバーセキュリティの負担を抑えられます。
既存データを使いながら、資産・工場・地域をまたいでスケールできる一貫したアプローチとしてクラウド型を位置づける例もあります。
ハイブリッドが実務では最も現実的な選択肢
ハイブリッドは、実務では最も妥当な落としどころです。
高周波データを全量クラウドに送信すると通信コストも遅延も大きくなり、工場停止時にクラウド依存が強すぎると運転継続性に難が出ます。
そのため、エッジで前処理・異常トリガ・データ圧縮を行い、クラウドで長期学習・多変量モデル・拠点比較・ワークフロー統合を行う構成が合理的です。
表2 アーキテクチャ別の特徴と適性
| アーキテクチャ | 技術的特徴 | コスト傾向 | 適する場面 |
|---|---|---|---|
| オンプレミス | 現場内処理と既存OT連携に強い | 初期投資は高め、運用保守も自社負担になりやすい | 厳格なデータ主権、低遅延、閉域OT重視の設備 |
| クラウド | 多拠点統合、SaaS更新、モバイル可視化に強い | 初期投資は抑えやすい一方で継続課金型になりやすい | 多拠点製造、グローバル標準化、専門人材不足の組織 |
| ハイブリッド | エッジの即応性とクラウド分析を両立しやすい | 設計は複雑だが、費用対効果の最適化余地が大きい | ほとんどの中大型案件で第一候補になりやすい |
| エッジ中心 | 現場近接で高速判断、通信断への耐性がある | クラウド費を抑えられる一方、現場装置側の管理負担が増える | 高速異常検知、ネットワーク制約、秘匿性重視の用途 |
上表のコスト傾向は公開価格ではなく、主要ベンダーの提供形態と必要インフラから見た相対評価です。
クラウドはCAPEX(初期投資)を軽くしやすく、オンプレミスはOPEX(運用費用)の予測性が高い代わりに初期設計・保守の責任が重くなりやすい、というのが一般的な傾向です。
導入プロセスと運用で押さえるべきポイント
導入プロセスは、資産監査、PoC、パイロット、スケールアップ、定着運用の順に進めるのが定石です。
資産監査とPoCで対象を絞り込む
最初に行うべきは費用便益分析です。ライフサイクルコストや失われる生産コスト、二次損傷、保証・保険などを検討したうえで設備監査を行い、どの機械にどの監視技術を適用するかを決めます。
つまり最初の問いは「AIを何で使うか」ではなく、「どの資産のどの故障モードが経済的に重要か」です。
PoCでは、資産数を絞り、故障モードを一つか二つに限定し、「検知できたか」よりも「運用に載るか」を重視するべきです。
予知保全がユースケースの島に閉じ込められやすいことや、優先順位のないアラートに現場が圧倒されやすいことは、業界で共通して指摘されている課題です。PoC段階で見るべきKPIは以下のとおりです。
- 異常のリードタイム
- 誤警報率
- 技術者の対応時間
- ダウンタイム回避額
- 根本原因の特定率
- 対象資産のカバレッジ・データ欠損率
パイロットから本番拡張では配備可能性が問われる
パイロットから本番拡張に進む段階では、「モデル精度」より「配備可能性」が支配的になります。
数百台を一日で導入できる容易さを強みとする製品や、優先資産から段階的に導入できる製品もあります。
スケールで効いてくるのは、センサ取付の工数や資産階層、CMMS(保全管理システム)・EAM(設備資産管理システム)との連携、誰がアラートを一次受けするかといった運用設計です。
運用保守はキャリブレーションとデータ品質管理が要
運用保守では、キャリブレーション、センサ故障対応、データ品質管理が主戦場になります。
測定系の信頼性は状態監視の前提であり、キャリブレーションサービスは測定品質と生産性の基盤として位置づけられています。
特に温度や振動、画像など異種センサーを混在させる場合、ドリフトや取付緩み、タイムスタンプの不整合が蓄積しやすくなります。
状態監視システムの失敗原因の多くは、アルゴリズム以前の測定品質の崩れにあります。
データ品質管理では、以下のような観点が有効です。
- 正確性・完全性・妥当性
- 一貫性・一意性
- 適時性・目的適合性
状態監視特有の追加観点としては、センサ交換履歴や校正履歴、保全実績との突合、品質フラグ付き時系列の完全性が重要になります。
「値だけでなく品質も持つ」というTQV(タイムスタンプ・品質・値)構造の考え方は、この実務要件と整合します。
セキュリティの考え方
状態監視システムはOTからITへデータを持ち出す仕組みであるため、セキュリティとコストは設計の初期段階から検討しておく必要があります。
OTセキュリティは一般的なITセキュリティの延長ではない
OTセキュリティは、一般的なITセキュリティをそのまま延長したものではありません。
NIST SP 800-82 Rev.3では、OT(制御技術)を物理環境に直接作用するシステム群と定義しており、性能・信頼性・安全性を損なわない防御が求められます。
ゆえに、状態監視システムのセキュリティ設計では、ゼロトラストの考え方をそのまま当てはめるのではなく、停止影響やレイテンシ、フェイルセーフを含めた工場運転の文脈で設計する必要があります。
通信の暗号化とOT/IT分離が基本
通信の暗号化と認証では、TLSと証明書ベースの認証が基本です。
X.509証明書とTLSのクライアント認証モードでデバイス接続を認証する構成や、アプリケーション層と通信層をまたぐセキュリティアーキテクチャを備えた産業通信プロトコルが実用化されています。
状態監視では無線センサやゲートウェイが増えるため、共有パスワード方式より証明書ベースの方が長期運用で堅牢です。
OT/IT分離も依然として重要です。IACS(産業オートメーション・制御システム)の安全な実装と維持に関する要求とプロセスを定めた規格であるISA/IEC 62443は、OTとITの橋渡しも含むホリスティックな枠組みとして位置づけられています。
独立したサブネットへの分割や非武装地帯(DMZ)の導入は、OT脅威を減らす代表的な対策です。
状態監視はOTからITにデータを持ち出す典型的なユースケースであるため、この境界設計がそのままリスク設計になります。
プライバシー面では、機械データ自体は個人情報でないことが多い一方、画像・動画・位置・建物設備データは例外です。
写真や動画、LiDAR、衛星画像を扱うサービスや、列車・信号・インフラ全体をデジタルツイン化する取り組みを踏まえると、従業員の動線や施設利用、公共インフラの運行情報などが間接的に扱われる可能性があります。
保存期間、アクセス権、二次利用範囲、匿名化方針は初期設計の段階で明確にすべきです。
業界別の活用例とベンダー選定のポイント
状態監視システムは業種によって重視される評価軸が異なります。導入前に自社の業種特性を踏まえて優先順位を整理しておくと、ベンダー選定がスムーズになります。
製造業・発電/ユーティリティでは効率と信頼性の両立が鍵
製造業では、回転機械や搬送系、工作機械、ユーティリティ設備が主要な対象です。
資産性能の追跡やレポーティングの合理化にセンサ・クラウド型の状態監視を使う事例や、工場全体の資産健全性を俯瞰し、振動・温度・潤滑不足・キャビテーション・相欠相検知などをカバーするシステムを導入する事例があります。
製造業では「多設備・少人数保全」が常態のため、アラートの選別力が価値を左右します。
発電・電力・ユーティリティでは、単一設備の故障損失が大きいため、AI付きの多変量解析と遠隔監視の重要性が高くなります。
モータやドライブ、ポンプを含むパワートレイン向けの予知保全プラットフォームや、振動・温度・加速度・音響測定とFFTを組み合わせた監視の事例があります。
プロセス産業・輸送・建設機械では業界特有の評価軸がある
石油・ガス、化学、プロセス産業では、機器保護と状態監視の境界がより厳格です。
軸振動や回転速度、重要温度などを含む機械保護システムの最低要求を示す規格(API 670)が存在し、熱力学的効率・意思決定支援・異常検知を組み合わせてエネルギー効率と信頼性の改善に使う事例もあります。
ここでは「予知保全」だけでなく、「設備保護・安全・効率」の三位一体で評価すべきです。
輸送では、車両一台の故障検知よりも、フリート全体・路線全体の資産管理が中心になります。
列車や信号、インフラを横断するデジタル資産管理プラットフォームには、状態基準保全や予知保全、自動ワークオーダー生成、鉄道エコシステム全体のデジタルツイン構築などが含まれる例があります。異なるメーカーの資産を追加センサとデータ分析で統合管理する構想も見られます。
建設・鉱山・重機では、油分析、電子データ、履歴分析、テレマティクスの組み合わせが中心です。
簡易点検や定期的な流体分析、電子データ追跡、履歴分析を組み合わせて状態監視を行う事例や、積載量やサイクル数なども含むフリート管理に対応するサブスクリプション型サービスがあります。固定された工場設備よりも、遠隔地・稼働現場・車隊管理との結合が強いのが特徴です。
ビル設備では温度監視とリモート診断の相性が良い
ビル設備では、HVAC、配電、ポンプ、ビル外皮が主な対象です。
サーマルイメージングを建物外皮や電気・機械系、HVACの問題に対する非侵襲な監視手段として活用する事例や、1987年からビル向けの遠隔監視に取り組み、1994年には予知診断サービスを開始した事例もあります。
ビル設備は故障の影響が安全・快適性・エネルギー費に直結するため、温度監視とリモート診断の相性が良い領域です。
MONiPLAT(モニプラット)でできる状態監視
ここまで、状態監視システム全般の仕組みや選び方を解説してきました。ここからは、その具体的な実装例として、MONiPLATが提供する状態監視の仕組みをご紹介します。
MONiPLATは、TBM(時間基準保全)だけでなく、CBM(状態基準保全)の領域でも複数の監視ソリューションを提供しています。
単一の汎用センサ製品ではなく、設備の種類や故障モードに応じて専用ソリューションを選べる構成になっているのが特徴です。
CBMに必要な設定は専門スタッフが代行するため、監視ロジックを一から構築する必要はありません。
ZeroVisit(ゼロビジット)は多様なセンサで巡回点検をなくす
ZeroVisitは、幅広い物理量に対応する遠隔監視ソリューションです。対応する監視項目は次のとおりです。
- 温度・湿度・照度
- CO₂・電力・電流
- 液漏れ・圧力・流量
- 液面・振動
現場を歩いて巡回点検する代わりに、これらのデータをセンサで自動的に取得し、クラウド上で一元管理します。データの蓄積と分析による予防保全を実現し、真空ポンプや送風機、タービンなど幅広い連続動作機器に対応しています。
VALVESTA(バルベスタ)は産業機械の作動油をセンシングする
VALVESTAは、ゴム練りミキサーやプレス機、鋳造機など、産業機械の作動油をセンシングするソリューションです。
オンプレミス版も用意しており、クラウド接続を前提にできない現場でも導入いただけます。
アラートは注意・警告の多段階で通知される
ZeroVisitでは、「注意」「警告」といった多段階のアラートを設定できます。いきなり故障扱いにするのではなく、兆候・警戒・異常の段階を分けて通知する設計です。
設備の状態異常やメンテナンスの必要性はメールで通知されるため、担当者は現場を巡回しなくても異常の兆候をつかめます。
MONiPLATの詳細
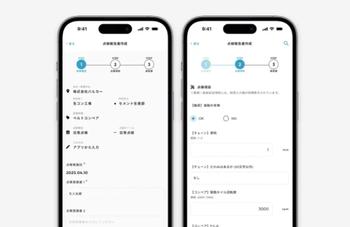
MONiPLATは、当社株式会社バルカーが運営する設備点検アプリ・予防保全管理システムです。
TBMとCBMをクラウド上で一元管理できるプラットフォームで、20設備までは無料で利用を開始できます。2023年4月にサービスを開始し、ローンチから1年で契約社数500社を突破しました。現在は登録利用者数2,000社を突破しています。
TBM(時間基準保全)は現場向けと管理者向けの機能で構成される
MONiPLATのコアはTBMです。現場点検者は、以下のような機能で点検業務を進められます。
- 設備の二次元コードからのアクセス
- 点検結果の入力、前回入力値の表示
- 報告書作成と承認申請
- 点検項目の検索、表示設備の絞り込み
- 一時保存、臨時点検、履歴確認
- 点検時間の自動記録、生体認証ログイン、マニュアル閲覧
管理者側には、以下のような機能を用意しています。
- ダッシュボード、スケジュール管理、使用前点検
- メール通知設定、無制限ユーザー招待、二次元コード発行
- CSVインポート、閾値記載、複数回点検
- 承認フロー、未報告強調、一括承認
- グラフ化、PDF/CSV出力、履歴抽出
現場の入力体験と、管理側の承認・履歴・出力までを一つのUIに収めている点が、MONiPLATのTBMの特徴です。
クラウドファーストのアーキテクチャとセキュリティ
利用者はWebとスマートフォンアプリの共通アカウントでMONiPLATにアクセスします。
TBMのデータはクラウド上に保存され、CBMではセンサから取得したデータをクラウドで一元管理し、グラフ表示、メール通知、報告書への自動転記、CSV出力が可能です。
セキュリティ面では、以下のような対策を講じています。
- SSLによる通信の暗号化
- AWS WAF(Webアプリケーションファイアウォール)の導入
- 24時間365日の有人アクセス監視
- サーバーレスアーキテクチャのデータベース
- IAM(アクセス権限管理の仕組み)認証による暗号通信
- データベースのPrivate-Subnet(外部から直接アクセスできない領域)への配置
- ドメイン制限付きのユーザー招待
アプリケーションサーバーの稼働率は99.95%以上を保証しており、クラウドファースト・モバイル対応・サービス運用付きのSaaSとして、セキュリティを重視した設計になっています。
外部システムとの連携は、CSVのインポート・エクスポートに対応しています。MQTTやOPC UA、Modbusなどの通信プロトコルとの連携やAPI仕様について詳しく知りたい場合は、お問い合わせください。
幅広い業界に導入されている
MONiPLATの導入事例には、医療食品や金属・鉄鋼、電気電子、建設、運輸、病院・介護など、幅広い業界のお客様がいらっしゃいます。
上板塑性様の事例では、紙の点検票からの脱却によって当日中の確認・承認が可能になり、年配の作業員でも迷わず操作できるようになりました。
QRコードによる対象設備の識別は誤入力の防止にも役立ち、監査対応でも高い評価につながっています。同社では、全社約90台規模への展開も検討されています。
ほかの事例でも、300件を超える設備の代行入力による導入支援や、2週間程度でのシステム稼働、社用車と生産設備の一元管理など、導入初期からしっかりと定着支援を行っています。
▶ 導入事例 「現場の誰もが迷わず使えた」現場も管理者も圧倒的にラクになる設備保全DX 上板塑性株式会社|紙の点検表による記入・回収・保管の負荷を解消。年配作業員も導入初日から使いこなし、全社展開へ。価格は20設備無料から始まり、補助金にも対応する
MONiPLATのTBMは、20設備までであれば無料で利用いただけます。
21設備以上をご利用の場合は、毎月1日〜20日の間の最大登録設備数に応じて、当月の月額利用料が決まる仕組みです(表示価格は税別)。
表3 登録設備数別の月額利用料
| 登録設備数 | 月額利用料 |
|---|---|
| 20設備まで | 0円 |
| 50設備まで | 15,000円 |
| 100設備まで | 30,000円 |
| 150設備まで | 45,000円 |
| 200設備まで | 60,000円 |
| 250設備まで | 75,000円 |
| 300設備まで | 90,000円 |
| 350設備まで | 105,000円 |
| 上限なし | 150,000円 |
お支払いは、請求書払いとクレジットカード決済(VISA・Mastercard・JCB・American Express・Diners Club)からお選びいただけます。
請求書払いは、請求書発行と代金請求をヤマトクレジットファイナンス社が代行しており、口座振替・銀行振込にも対応しています。
IT導入補助金2026では、MONiPLATの月額利用料の半額が、1年または2年分補助されます。無料の設定代行サービスとして、お試しプラン・導入サポートプラン・導入サポートplusプランもご用意しています。
MONiPLATの特長
MONiPLATの特長は、大きく5つに整理できます。
- 20設備まで無料という導入の軽さ
- 年配の作業員でも初日から使える現場UIのわかりやすさ
- TBMとCBMを同一プラットフォームで一元管理できる点
- 設定代行や専任チームによる導入支援の厚さ
- ISO27001(情報セキュリティマネジメントシステムの国際規格)の取得やWAF、DB保護などのセキュリティへの取り組み
CBMは設備の種類ごとに専用ソリューションをご用意しており、対象設備は順次拡大しています。全社規模の資産管理システムとの連携など、個別要件がある場合も、専門スタッフがご相談に応じます。
MONiPLATが向いているのは紙点検からの脱却を目指す現場
MONiPLATの特長は3つに整理できます。
一つ目は、センサやAIからではなく、紙点検と承認のデジタル化という入りやすい起点から始められることです。
二つ目は、CBMをZeroVisitのような広いセンサ監視から、VALVESTAのような設備特化型ソリューションまで、段階的に伸ばせる多層構造にしていることです。
三つ目は、設定代行や専任チームによる伴走支援など、サービス色の強さです。
これらを踏まえると、MONiPLATが最も力を発揮するのは、紙の点検票やExcel管理、承認印文化が残る工場・設備現場が、まずTBMをデジタル化し、必要な箇所だけCBMへ段階的に進むケースです。